Otomat Çeliği Seçiminde 7 Önemli Kriter

Otomat Çeliği
Seçiminde 7 Önemli Kriter

Üretimde doğru malzeme seçimi, hem ürün kalitesini hem de işletme maliyetlerini doğrudan etkiler. Otomat Çeliği seçerken işlenebilirlik, kimyasal bileşim ve mekanik özellikler gibi ayrıntıları değerlendirmek gerekir. Bu rehberde, Otomat Çeliği Seçiminde 7 Önemli Kriter üzerinden ilerleyerek üretim ihtiyaçlarınıza uygun kaliteyi belirlemenize yardımcı olacak temel noktaları ele alıyoruz.

Otomat Çeliğinin Kimyasal Bileşimi ve Kalitesi

Otomat Çeliğinin Kimyasal Bileşimi ve Kalitesi, malzemenin üretim sürecindeki davranışını belirleyen başlıca unsurlar arasında yer alır. Doğru kaliteyi seçmek için yalnızca çeliğin adına değil, kimyasal analizine, teknik standartlarına ve kullanım amacına da bakılmalıdır.
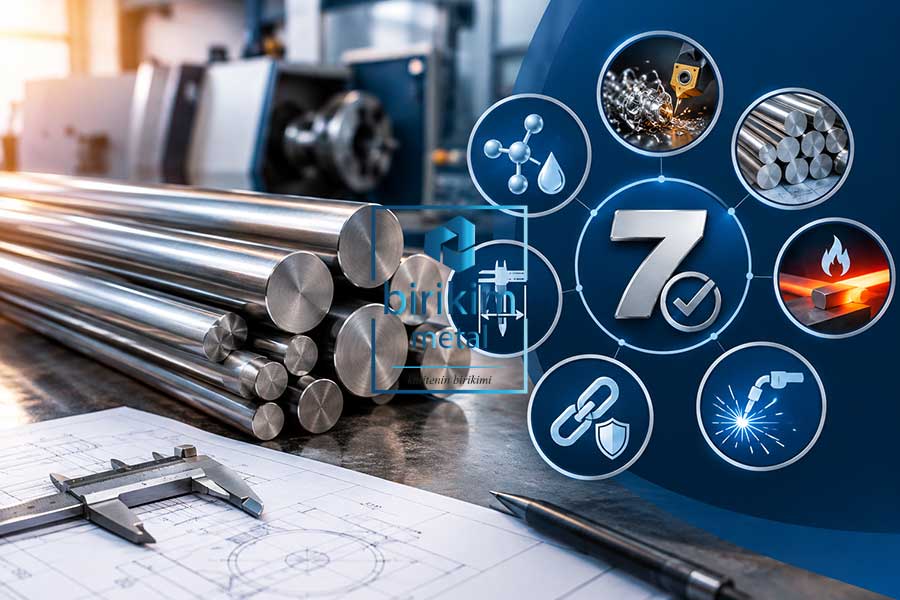
Otomat Çeliği Seçimiminde 7 Önemli Kriter - Birikim Metal

1. İşlenebilirlik (Talaş Kaldırma Kabiliyeti)

Otomat çeliği, özellikle torna ve otomatik işleme tezgâhlarında yüksek üretim verimliliği sağlamak amacıyla tercih edilir. Malzemenin işlenebilirliği; kesici takım ömrünü, talaş oluşumunu, yüzey kalitesini ve üretim hızını etkiler.

Kolay talaş kıran bir çelik, seri üretimde duruş sürelerinin azaltılmasına yardımcı olabilir. Bununla birlikte en yüksek işlenebilirlik her zaman en doğru tercih anlamına gelmez. Üretilecek parçanın hassasiyeti, çalışma koşulları ve son kullanım amacı da dikkate alınmalıdır.

Örneğin küçük bağlantı elemanları, pimler ve hassas tornalanmış parçalar için seçilen kaliteyle yüksek mekanik dayanım gerektiren parçalar için tercih edilen kalite aynı olmayabilir. Bu nedenle malzeme seçimi yapılırken üretim yönteminin yanı sıra parçanın teknik çizimi de incelenmelidir.

2. Kimyasal Bileşim (Kükürt, Fosfor ve Karbon Oranları)

Çeliğin kimyasal bileşimi, işlenebilirlikten dayanım özelliklerine kadar birçok performans kriterini etkiler. Kükürt, fosfor ve karbon oranlarının doğru değerlendirilmesi, üretim sürecinde beklenen sonuçların alınması açısından önemlidir.

  • Kükürt (%0,15–%0,40): Bazı otomat çeliklerinde talaş kırılmasını kolaylaştırmak ve işlenebilirliği artırmak amacıyla belirli oranlarda bulunur. Ancak yüksek kükürt içeriği, bazı uygulamalarda süneklik ve kaynak performansını olumsuz etkileyebilir.

  • Fosfor (%0,07–%0,10): Çeliğin dayanımını ve işleme davranışını etkileyebilir. Bununla birlikte aşırı veya uygulamaya uygun olmayan oranlar, tokluk ve şekillendirme performansı açısından sorun oluşturabilir.

  • Karbon (%0,07–%0,60): Çeliğin sertliği, dayanımı ve ısıl işlem davranışı üzerinde belirleyicidir. Karbon oranı yükseldikçe sertlik ve dayanım artabilir; ancak süneklik ve işlenebilirlik üzerinde farklı etkiler ortaya çıkabilir.

Bu değerler genel değerlendirme örnekleridir; bütün otomat çeliği kaliteleri için geçerli değildir. Gerçek kimyasal bileşim, seçilen kalite standardına ve üreticinin malzeme sertifikasına göre kontrol edilmelidir.

3. Kurşun (Pb) İlaveli veya Kurşunsuz Tercihi

Otomat çeliği seçiminde kurşunlu ve kurşunsuz seçenekler arasında karar vermek, üretim performansı kadar çevresel ve iş sağlığı gereklilikleri açısından da önemlidir.

  • Kurşunlu çelikler (ör. 1.0718): Uygun işleme koşullarında talaş oluşumunu ve kesici takım performansını iyileştirebilir.

  • Kurşunsuz çelikler (ör. 1.0715): Kurşun kullanımının sınırlandırılması gereken uygulamalarda veya müşteri şartnamelerinin kurşunsuz malzeme gerektirdiği durumlarda değerlendirilebilir.

Kurşunsuz alternatiflerde de yüksek işlenebilirlik elde etmek mümkündür; ancak sonuç kullanılan kaliteye, tezgâha ve kesme parametrelerine bağlıdır. Otomotiv, elektrik-elektronik ve hassas parça üretiminde malzemenin ilgili mevzuata ve müşteri şartlarına uygunluğu ayrıca doğrulanmalıdır.
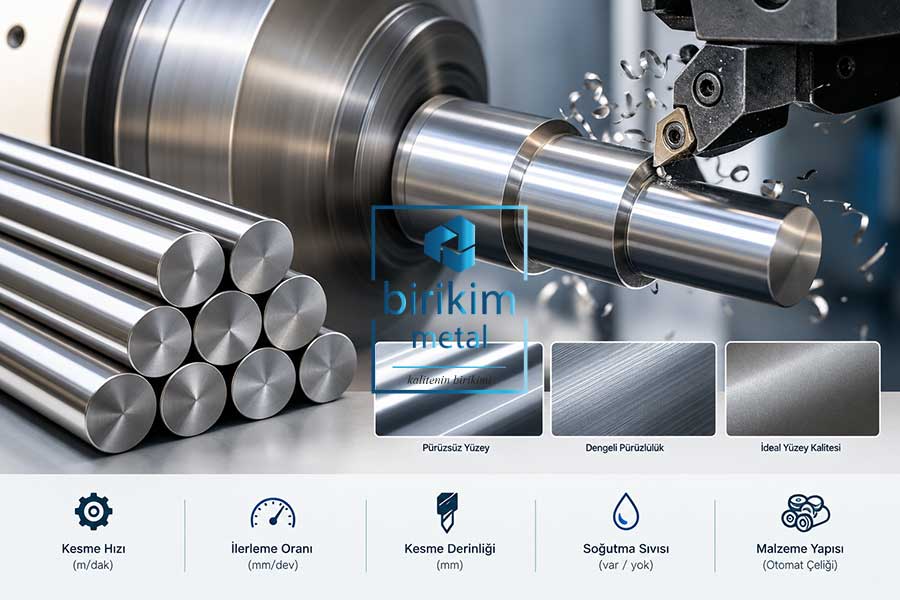
Kimyasal Bileşim (Kükürt, Fosfor ve Karbon Oranları), Kurşun (Pb) İlaveli veya Kurşunsuz Tercihi - Birikim Metal

4. Isıl İşlem ve Yüzey Sertleştirme İhtiyacı

Üretilecek parçanın aşınmaya, sürtünmeye veya belirli mekanik yüklere dayanması gerekiyorsa ısıl işlem ihtiyacı daha malzeme seçimi aşamasında değerlendirilmelidir.

Otomat çeliklerinin tamamı aynı ısıl işlem kabiliyetine sahip değildir. Bazı kaliteler belirli yüzey işlemlerine uygunken bazıları için farklı bir çelik grubunun seçilmesi daha doğru olabilir. Özellikle yüzey sertleştirme, sertlik ve çekirdek dayanımı gerektiren parçalarda malzemenin kimyasal yapısı ve işlem sonrası özellikleri birlikte ele alınmalıdır.

Burada önemli olan, yalnızca sert bir yüzey elde etmek değil, parçanın çalışma koşullarında boyutsal kararlılığını ve işlevini korumasıdır. Gerekli durumlarda malzeme üreticisinin teknik verileri ve ısıl işlem uzmanının değerlendirmesi dikkate alınmalıdır.

5. Kaynak Edilebilirlik ve Sıcak Şekillendirme Durumu

Her otomat çeliği, kaynak veya sıcak şekillendirme uygulamaları için uygun değildir. İşlenebilirliği artırmak amacıyla kullanılan bazı kimyasal özellikler, kaynak sırasında çatlama riskini veya işlem güçlüklerini artırabilir.

Bu nedenle parça tasarımında kaynaklı birleştirme, dövme ya da sıcak şekillendirme bulunuyorsa ilgili üretim adımları önceden belirlenmelidir. Kaynak gerektiren uygulamalarda malzemenin karbon eşdeğeri, kimyasal bileşimi ve önerilen kaynak prosedürü incelenmelidir.

Özellikle seri üretimde, başlangıçta doğru kaliteyi seçmek sonradan ortaya çıkabilecek yeniden işleme, parça kaybı ve zaman maliyetlerini azaltmaya yardımcı olur.

6. Mekanik Mukavemet ve Süneklik Dengesi

Bir parçanın yalnızca kolay işlenmesi yeterli değildir; kullanım sırasında karşılaşacağı yükleri de güvenli biçimde taşıması gerekir. Çekme dayanımı, akma dayanımı, sertlik ve süneklik gibi özellikler bu noktada önem kazanır.

Örneğin düşük yük altında çalışan hassas bir burç ile sürekli mekanik gerilime maruz kalan bir bağlantı parçasının ihtiyaçları farklıdır. İlk uygulamada işlenebilirlik ön planda olabilirken diğerinde dayanım ve yorulma performansı daha belirleyici olabilir.

Malzeme seçimi yapılırken teknik resimde belirtilen mekanik değerler kontrol edilmeli, gerekli durumlarda test sonuçları ve malzeme sertifikası incelenmelidir. Böylece üretim kolaylığı ile kullanım güvenilirliği arasında uygun bir denge kurulabilir.
Kaynak Edilebilirlik ve Sıcak Şekillendirme Durumu, Isıl İşlem ve Yüzey Sertleştirme İhtiyacı  - Birikim Metal

7. Ölçü, Tolerans ve Standartlara Uygunluk

Otomat çeliğinin çapı, boyu, doğruluğu ve yüzey durumu da seçim sürecinin önemli parçalarıdır. Özellikle CNC torna ve otomatik besleme sistemlerinde kullanılan çubukların ölçü toleransları, üretim kararlılığını doğrudan etkileyebilir.

Sipariş öncesinde gerekli çap ve boy ölçüleri, tolerans sınıfı, yüzey kalitesi ve malzeme standardı netleştirilmelidir. Ayrıca tedarikçinin sağlayabileceği stok ölçüleri ve malzeme sertifikaları kontrol edilmelidir.

Standartlara uygun ve izlenebilir malzeme kullanımı, kalite kontrol süreçlerini kolaylaştırırken üretimde oluşabilecek uyumsuzlukların da önüne geçebilir.

BLOG


Devamını oku …Otomat Çeliği Seçiminde 7 Önemli Kriter

  • İzlenme: 96

Soğuk Çekme Transmisyon Mili

Soğuk Çekme Transmisyon Mili

Soğuk çekme transmisyon mili, çelik malzemenin özel bir üretim prosesiyle işlenerek daha hassas ölçülere ve düzgün bir yüzeye ulaştırılmasıyla elde edilen bir çelik ürünüdür. Özellikle hassas parça üretiminin önemli olduğu makine imalatı, otomotiv, beyaz eşya ve çeşitli sanayi uygulamalarında tercih edilir. Üretim sırasında malzemenin kalıp içerisinden çekilmesi, çap ve yüzey özelliklerinin daha kontrollü hale gelmesini sağlar.

Transmisyon Mili, yalnızca güç aktarımında kullanılan standart bir parça olarak değerlendirilmemelidir. Üretimde ölçü hassasiyeti, yüzey kalitesi ve işlenebilirlik gibi kriterlerin bir arada bulunması gereken uygulamalarda önemli avantajlar sunar. Doğru çelik kalitesinin ve uygun ölçünün seçilmesi ise nihai parçanın performansı açısından belirleyicidir. İhtiyaca uygun ürün seçimi için malzemenin kullanım koşulları, işlenecek parça geometrisi ve çalışma yükleri birlikte değerlendirilmelidir.

Soğuk Çekme Transmisyon Mili - Birikim Metal

Temel Özellikleri ve Avantajları

Temel Özellikleri ve Avantajları, soğuk çekme yönteminin sağladığı kontrollü üretim süreci sayesinde özellikle hassas imalat gerektiren uygulamalarda kendini gösterir. Sıcak haddelenmiş ürünlere kıyasla daha düzgün yüzey ve daha sıkı ölçü toleransları elde edilebilmesi, sonraki talaşlı imalat işlemlerinin daha kontrollü yürütülmesine yardımcı olur.

Yüksek Yüzey Kalitesi

Soğuk çekme işlemi sonucunda elde edilen düzgün yüzey, üretilecek parçanın görünümünden çok daha fazlasını ifade eder. Milin yatak, burç veya benzeri parçalarla birlikte çalıştığı sistemlerde yüzey kalitesi sürtünme ve çalışma performansı açısından önem taşır. Daha düzgün yüzey, bazı uygulamalarda ilave yüzey işlemlerine duyulan ihtiyacın azaltılmasına da katkı sağlayabilir.

Dar Ölçü Toleransı

Hassas ölçüler, özellikle seri üretimde parçaların birbirleriyle uyumlu çalışması açısından kritik bir konudur. Soğuk çekilmiş ürünlerde çap ve geometrik ölçüler daha kontrollü şekilde elde edilebilir. Bu durum, üretim sırasında ölçü kontrolünün kolaylaşmasına ve parça başına gerçekleştirilecek ilave işleme miktarının azalmasına yardımcı olur.

Artan Mekanik Mukavemet

Soğuk deformasyonun etkisiyle malzemenin mekanik özelliklerinde değişiklik meydana gelebilir. Uygun çelik kalitesi ve doğru üretim koşullarıyla elde edilen ürün, belirli uygulamalarda ihtiyaç duyulan mukavemet seviyesine ulaşabilir. Ancak burada tek bir değere bakmak yerine çeliğin kalitesi, ısıl işlem durumu ve kullanım koşullarının birlikte değerlendirilmesi gerekir.

Kolay İşlenebilirlik

Üretimde zaman ve maliyet kontrolü açısından işlenebilirlik önemli bir kriterdir. Hassas ölçülerde ve düzgün yüzeyde tedarik edilen malzeme, torna, freze ve benzeri talaşlı imalat operasyonlarında avantaj sağlayabilir. Böylece üretici, ham malzemeyi nihai parçaya dönüştürürken daha öngörülebilir bir işleme süreci planlayabilir.

Kullanım Alanları

Kullanım Alanları, ürünün ölçü hassasiyeti, mukavemeti ve işlenebilirliği gibi özelliklerine bağlı olarak oldukça geniştir. Farklı sektörlerde üretilecek parçanın çalışma şartları değiştiğinden, malzeme seçiminin uygulamaya göre yapılması gerekir. Özellikle seri üretim ve hassas parça imalatında doğru çap, çelik kalitesi ve yüzey özelliklerinin belirlenmesi önemlidir.

Makine İmalatı

Makine imalatında miller, pimler, makaralar, bağlantı elemanları ve çeşitli hareket aktarım parçalarının üretiminde kullanılabilir. Hassas ölçü gerektiren parçaların imalatında sağladığı yüzey ve ölçü avantajları, üretim sürecinin daha kontrollü ilerlemesine katkı sağlar.

Otomotiv Endüstrisi

Otomotiv sektöründe yüksek adetli üretim ve parça uyumluluğu büyük önem taşır. Bu nedenle hassas ölçülere sahip çelik malzemeler; bağlantı parçaları, mekanik aktarma elemanları ve farklı sistemlerde kullanılan özel parçaların üretiminde değerlendirilebilir. Uygulamanın gerektirdiği mekanik özelliklere göre uygun çelik kalitesinin seçilmesi burada kritik bir adımdır.

Beyaz Eşya ve Savunma

Beyaz eşya sektöründe küçük toleranslarla üretilen mekanik parçalar, hareketli sistemler ve bağlantı elemanlarında kullanılabilen bu ürünler, savunma sanayisinde de hassas imalat gerektiren çeşitli parçaların üretiminde değerlendirilebilir. Savunma uygulamalarında ise malzemenin yalnızca ölçü ve yüzey özellikleri değil, ilgili teknik şartnamelere ve kalite gerekliliklerine uygunluğu da dikkate alınmalıdır.

İhtiyacınız olan ürünün doğru çap, kalite ve teknik özelliklerini belirlemek, üretim sürecinde hem zaman hem de maliyet açısından avantaj sağlayabilir. Birikim Metal olarak uygulamanıza uygun çözümün belirlenmesi konusunda teknik değerlendirme yaparak doğru ürün seçimine yardımcı olabiliriz. Ürün ölçüleri ve talepleriniz için bizimle iletişime geçerek detaylı bilgi ve teklif alabilirsiniz.

BLOG


Devamını oku …Soğuk Çekme Transmisyon Mili

  • İzlenme: 234

Otomat Çeliğinde Yüzey Kalitesi ve İşleme Parametreleri

Otomat Çeliğinde Yüzey Kalitesi ve İşleme Parametreleri

Otomat Çeliğinde Yüzey Kalitesi ve İşleme Parametreleri, özellikle CNC tornalama ve seri talaşlı imalat uygulamalarında üretim verimliliğini doğrudan etkileyen konuların başında gelir. Doğru kesme hızı, ilerleme miktarı, takım geometrisi ve soğutma koşulları bir arada değerlendirildiğinde hem daha düzgün yüzey elde edilebilir hem de takım ömrü ve üretim süreleri iyileştirilebilir.

Otomat çeliği, kolay talaş kaldırmaya uygun yapıları sayesinde özellikle çok sayıda parçanın işlendiği üretim süreçlerinde tercih edilir. 11SMn30 (1.0715) gibi kaliteler, iyi işlenebilirlik ve talaşların kolay parçalanmasıyla öne çıkar.

Ancak iyi sonuç almak yalnızca malzeme seçimine bağlı değildir. İşleme parametrelerinin parçanın çapına, kullanılan takımın özelliklerine ve istenen yüzey kalitesine göre belirlenmesi gerekir.

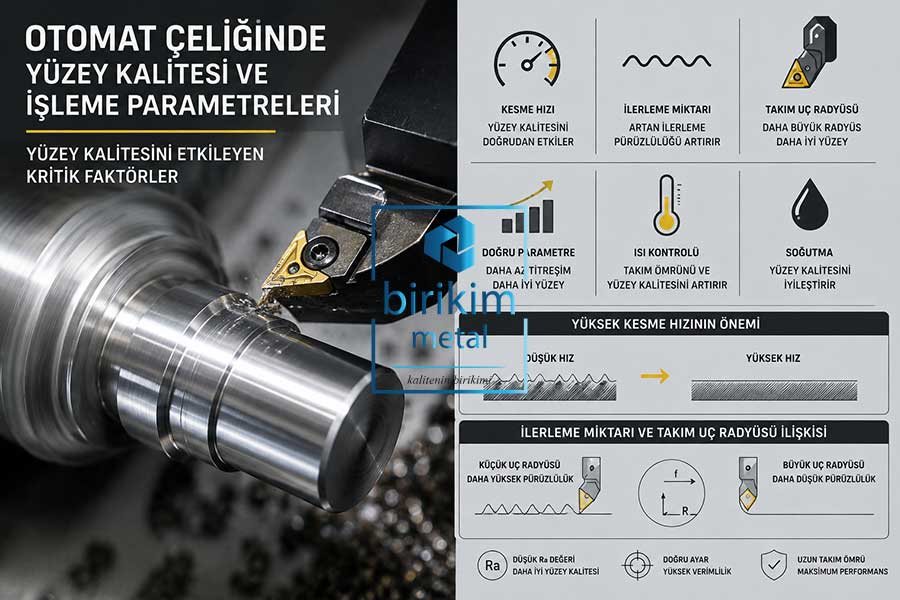
Otomat Çeliğinde Yüzey Kalitesi ve İşleme Parametreleri - Birikim Metal
İşleme Parametresi Önerilen Değer Aralığı Yüzey Kalitesine Etkisi
Kesme Hızı 80–250 m/dak Uygun kesme hızı, titreşimi ve takım aşınmasını azaltarak daha düzgün ve kaliteli yüzey elde edilmesini sağlar.
İlerleme 0,05–0,30 mm/dev Düşük ve kontrollü ilerleme yüzey pürüzlülüğünü azaltır; aşırı ilerleme ise yüzeyde iz ve dalgalanma oluşturabilir.
Kesme Derinliği 0,2–2,0 mm Uygun kesme derinliği titreşimi kontrol ederek yüzey kalitesinin korunmasına yardımcı olur. Son paso için daha düşük değerler tercih edilir.

Yüzey Kalitesini Etkileyen Kritik Faktörler

Yüzey Kalitesini Etkileyen Kritik Faktörler, üretim sırasında birbirinden bağımsız düşünülmemelidir. Kesme hızı veya ilerleme değerindeki değişiklik, takımın çalışma koşullarını ve ortaya çıkan yüzey yapısını da değiştirebilir. Bu nedenle hedeflenen Ra değeri, parça geometrisi ve üretim yöntemi birlikte değerlendirilmelidir.

Yüksek Kesme Hızının Önemi

Yüksek Kesme Hızının Önemi, özellikle uygun takım geometrisi ve doğru kesme koşullarıyla çalışıldığında daha verimli talaş kaldırma açısından ortaya çıkar. Kesme hızının gereğinden düşük tutulması üretim süresini artırabilirken, gereğinden yüksek değerler takım aşınmasını ve ısıl yükü artırabilir.

Bu nedenle amaç yalnızca mümkün olan en yüksek hıza ulaşmak değildir. Malzeme kalitesi, takım malzemesi, kesme derinliği ve makinenin kapasitesi dikkate alınarak dengeli bir değer belirlenmelidir. Üretici takım tabloları ve malzeme teknik föyleri, başlangıç parametrelerinin belirlenmesinde önemli bir referanstır.

İlerleme Miktarı ve Takım Uç Radyüsü İlişkisi

İlerleme Miktarı ve Takım Uç Radyüsü İlişkisi, elde edilen yüzeyin görünümü ve pürüzlülüğü açısından önemlidir. İlerleme miktarının yükselmesi, aynı koşullarda yüzey izlerinin belirginleşmesine neden olabilir. Uygun uç radyüsü ise kesme geometrisini ve yüzey oluşumunu etkiler.

Özellikle finiş paso işlemlerinde daha düşük ilerleme değerleri tercih edilirken, takım uç radyüsünün parça geometrisine uygun olması gerekir. Gereğinden büyük radyüs ise ince veya rijitliği düşük parçalarda farklı kesme kuvvetleri oluşturabileceğinden her uygulamada otomatik olarak avantaj sağlamaz.

Yüzey Kalitesini Etkileyen Kritik Faktörler, Yüksek Kesme Hızının Önemi - Birikim Metal

Talaş Kırılabilirliği

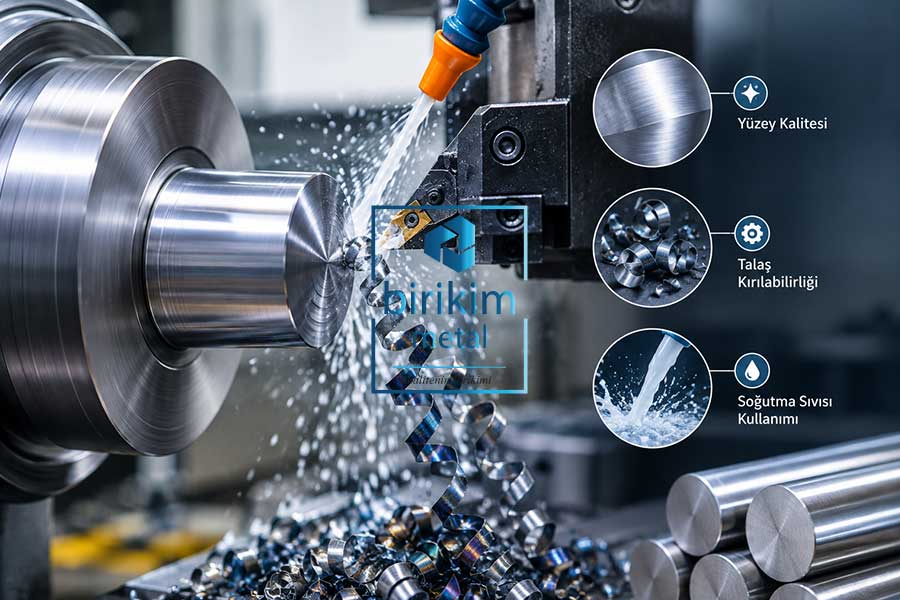
Talaş Kırılabilirliği, otomat çeliklerinin tercih edilmesindeki temel avantajlardan biridir. Malzemenin kimyasal yapısı ve üretim yöntemi, talaşların kontrollü şekilde kırılmasına yardımcı olabilir. 11SMn30 için teknik kaynaklarda iyi işlenebilirlik ve kolay talaş parçalanması özellikle belirtilmektedir.

Kontrolsüz ve uzun talaşlar takım çevresinde birikerek yüzey kalitesini bozabilir, üretim güvenliğini azaltabilir ve otomatik tezgâhlarda duruşlara neden olabilir. Bu nedenle uygun takım geometrisi ile malzemenin işlenebilirlik özelliklerinin birlikte değerlendirilmesi önemlidir.

Soğutma Sıvısı Kullanımı

Soğutma Sıvısı Kullanımı, her otomat çeliği uygulamasında aynı şekilde ele alınmamalıdır. Kesme bölgesindeki ısı, takım malzemesi, işleme hızı ve parça geometrisi gibi değişkenler soğutma ihtiyacını belirler.

Uygun kesme sıvısı; ısının kontrol edilmesine, talaşların uzaklaştırılmasına ve kesme bölgesinin daha kararlı çalışmasına yardımcı olabilir. Bununla birlikte kullanılan sıvının makine, takım ve malzeme ile uyumluluğu dikkate alınmalıdır.

Talaş Kırılabilirliği, Soğutma Sıvısı Kullanımı - Birikim Metal

Alaşım Tiplerine Göre İşleme Detayları

Alaşım Tiplerine Göre İşleme Detayları, yüzey kalitesi hedeflenirken göz ardı edilmemesi gereken bir diğer konudur. Aynı kesme parametresini farklı otomat çeliklerinde doğrudan kullanmak doğru sonuç vermeyebilir. Kimyasal bileşim, kükürt ve kurşun içeriği gibi özellikler işlenebilirlik davranışını değiştirebilir.

Kurşunsuz Otomat Çelikleri (Örn: 11SMn30)

Kurşunsuz Otomat Çelikleri (Örn: 11SMn30), kurşun içermeden iyi işlenebilirlik sağlayabilen seçenekler arasında yer alır. 11SMn30, EN 10087 kapsamında yer alan 1.0715 numaralı serbest işleme çeliklerinden biridir.

Bu kalite özellikle CNC tezgâhlarında seri üretim yapılan ve talaş kontrolünün önem taşıdığı uygulamalarda değerlendirilebilir. Yüksek kükürt içeriği işlenebilirliğe katkı sağlarken, günümüzde bazı üreticiler kurşunlu çeliklere alternatif oluşturmak amacıyla farklı metalürjik işlemler de kullanmaktadır.

Birikim Metal üzerinden malzeme seçimi yapılırken yalnızca kalite adı değil; çap, tolerans, teslimat durumu ve istenen mekanik özellikler de birlikte değerlendirilmelidir. Böylece üretim sürecinde sonradan ortaya çıkabilecek uyumsuzlukların önüne geçilebilir.

Kurşunlu Otomat Çelikleri

Kurşunlu Otomat Çelikleri, işlenebilirliği artırmak amacıyla bileşimine kurşun ilave edilmiş serbest işleme çelikleridir. 11SMnPb30 (1.0718), bu grupta yer alan yaygın kalitelerden biridir. EN 10087 kapsamında 11SMn30 ile birlikte serbest işleme çelikleri arasında sınıflandırılır.

Kurşun içeren yapının talaş oluşumu ve kesme davranışı üzerinde etkisi bulunurken, günümüzde çevresel ve mevzuata bağlı gereklilikler nedeniyle kurşunsuz alternatiflere yönelik çalışmalar da önem kazanmıştır. Nitekim üreticiler 11SMn30 gibi kaliteleri kurşunlu serbest işleme çeliklerinin alternatifleri arasında konumlandırmaktadır.

Sonuç olarak yüzey kalitesini yalnızca tek bir parametreyle değerlendirmek doğru değildir. Kesme hızı, ilerleme, takım uç radyüsü, talaş kontrolü, soğutma ve malzeme kalitesi birlikte ele alındığında daha istikrarlı bir üretim süreci oluşturulabilir.

Birikim Metal, otomat çeliği ihtiyacınızda doğru kalite ve ölçünün belirlenmesine yönelik teknik değerlendirme sürecinde yanınızda olabilir. İhtiyacınız olan malzeme için ölçü, kalite ve kullanım alanı bilgilerinizi paylaşarak uygun ürün seçenekleri hakkında bilgi alabilir, üretim sürecinize daha doğru bir başlangıç yapabilirsiniz.

BLOG


Devamını oku …Otomat Çeliğinde Yüzey Kalitesi ve İşleme Parametreleri

  • İzlenme: 278

Otomat Çeliği CNC İşlemede Neden Tercih Edilir?

Otomat Çeliği CNC İşlemede Neden Tercih Edilir?

Otomat Çeliği CNC İşlemede Neden Tercih Edilir? sorusunun temelinde, bu çelik türünün talaşlı imalat süreçlerine uygun yapısı ve seri üretimde sağladığı verimlilik bulunur. Özellikle CNC torna ve otomatik işleme tezgâhlarında çok sayıda parçanın kısa sürede ve belirli ölçü toleransları içerisinde üretilmesi gerektiğinde malzeme seçimi büyük önem taşır.

Otomat çelikleri, işlenebilirliği artıran kimyasal bileşimleri sayesinde kesme işlemlerinin daha kontrollü ilerlemesine yardımcı olur. Kükürt, kurşun veya diğer alaşım elementlerinin kullanıldığı belirli kaliteler, talaş oluşumunun kolaylaşmasını sağlayarak özellikle yüksek adetli üretimlerde önemli avantajlar sunabilir. Bununla birlikte her otomat çeliği aynı özelliklere sahip değildir. Parçanın kullanım amacı, dayanım beklentisi ve üretim yöntemi dikkate alınarak uygun kalite seçilmelidir.

Tercih Edilme Nedenleri

Tercih Edilme Nedenleri, CNC işlemede malzeme seçimi yapılırken işlenebilirlik, yüzey kalitesi, üretim hızı ve takım maliyetleri gibi birçok faktörün birlikte değerlendirilmesini kapsar. Otomat çeliklerinin öne çıkmasının temel sebebi, bu unsurların önemli bölümünde üreticiye avantaj sağlayabilmesidir.

Otomat Çeliği CNC İşlemede Neden Tercih Edilir? - Birikim Metal

Mükemmel İşlenebilirlik

Otomat çeliklerinin en belirgin özelliklerinden biri iyi işlenebilirliğidir. CNC tezgâhlarında tornalama, delme, diş açma ve benzeri talaşlı imalat operasyonları gerçekleştirilirken malzemenin kesici takıma verdiği tepki üretim performansını doğrudan etkiler.

Kolay işlenebilen bir malzeme, kesme işlemlerinin daha düzenli ilerlemesine ve talaş kontrolünün iyileştirilmesine yardımcı olabilir. Bu durum özellikle küçük çaplı ve çok sayıda parçanın üretildiği otomatik tezgâh uygulamalarında önem kazanır.

Ancak “iyi işlenebilirlik” her koşulda aynı sonucu vereceği anlamına gelmez. Kesme hızı, ilerleme, takım geometrisi, soğutma yöntemi ve kullanılan tezgâh gibi parametreler de sonuç üzerinde etkilidir.

Yüksek Yüzey Kalitesi

CNC işlemede yalnızca parçanın ölçüsünün doğru olması yeterli değildir. Birçok uygulamada yüzey pürüzlülüğü de önemli bir kalite kriteridir. Uygun otomat çeliği ve doğru işleme parametreleri kullanıldığında düzgün yüzeylerin elde edilmesi kolaylaşabilir.

Özellikle mil, burç, bağlantı elemanı ve çeşitli hassas mekanik parçaların üretiminde yüzey kalitesi, parçanın çalışma performansı açısından önem taşıyabilir. Kesici takım seçimi ve tezgâh ayarlarının doğru yapılması ise elde edilen yüzey kalitesini doğrudan etkiler.

Hızlı ve Seri Üretim

Otomat çeliklerinin CNC tezgâhlarında tercih edilmesinin önemli nedenlerinden biri de seri üretime uygun olmalarıdır. Aynı parçadan yüzlerce veya binlerce adet üretilen işletmelerde çevrim süresindeki küçük bir iyileşme dahi toplam üretim süresinde ciddi fark oluşturabilir.

Malzemenin kolay işlenmesi, uygun üretim parametreleriyle birlikte çevrim sürelerinin optimize edilmesine katkı sağlayabilir. Bu nedenle otomotiv yan sanayi, bağlantı elemanları ve makine imalatı gibi yüksek adetli üretimin bulunduğu sektörlerde sıkça değerlendirilir.

Mükemmel İşlenebilirlik, Yüksek Yüzey Kalitesi, Hızlı ve Seri Üretim - Birikim Metal

Düşük Takım Aşınması

Kesici takımların kullanım ömrü, CNC üretiminin toplam maliyetinde önemli bir yere sahiptir. Malzemenin işlenme karakteristiği, takım üzerinde oluşan aşınmayı etkileyen faktörlerden biridir.

Uygun kalitede otomat çeliği ve doğru kesme parametreleri kullanıldığında takım aşınmasının kontrol altında tutulması mümkün olabilir. Bunun sonucunda takım değiştirme sıklığı azalabilir ve üretim sürekliliği desteklenebilir.

Burada yalnızca çeliğin özelliklerine odaklanmak doğru değildir. Takım malzemesi, kesme hızı, ilerleme, soğutma ve tezgâhın çalışma koşulları da takım ömründe belirleyici rol oynar.

Boyutsal Kararlılık

CNC üretiminde parçaların aynı ölçülerde ve belirlenen toleranslar içerisinde üretilmesi gerekir. Seri üretimde parçalar arasındaki ölçü farklılıklarının mümkün olduğunca düşük tutulması, montaj ve ürün kalitesi açısından önemlidir.

Otomat çeliklerinin uygun işleme koşullarında kullanılması, tekrarlanabilir üretim süreçlerinin oluşturulmasına yardımcı olabilir. Bunun yanında malzemenin tedarik şekli, ısıl geçmişi ve üretim öncesindeki durumu da boyutsal kararlılık üzerinde etkili olabilir.

Bu nedenle hassas parça üretiminde yalnızca malzeme seçimi değil, malzemenin teknik özellikleri ile birlikte CNC programı ve işleme parametrelerinin uyumu da dikkate alınmalıdır.

Düşük Takım Aşınması, Boyutsal Kararlılık  - Birikim Metal

Yaygın Kullanım Alanları

Yaygın Kullanım Alanları, otomat çeliklerinin neden özellikle seri ve otomatik talaşlı imalat süreçlerinde değerlendirildiğini anlamak açısından önemlidir. Bu malzemeler, yüksek adetli ve tekrarlanabilir üretimin yapıldığı birçok mekanik parça uygulamasında kullanılabilir.

Otomotiv sektöründe çeşitli bağlantı ve mekanik parçaların üretiminde, makine imalatında hassas işlenmiş komponentlerde ve bağlantı elemanlarında otomat çeliklerinden yararlanılabilir. Bunun yanında elektrik ve elektronik ekipmanlarda kullanılan bazı metal parçalar, hidrolik ve pnömatik sistem bileşenleri, burçlar, miller, vidalı parçalar ve özel bağlantı elemanları da kullanım alanları arasında yer alabilir.

Parçanın maruz kalacağı yük, korozyon ortamı, kaynak ihtiyacı ve ısıl işlem gereksinimi gibi özellikler ise kalite seçiminde ayrıca değerlendirilmelidir. Örneğin çok iyi işlenebilirlik sağlayan bir kalite, yüksek mukavemet veya kaynaklanabilirlik açısından farklı bir kalite kadar uygun olmayabilir.

Doğru Kalite Seçimi Neden Önemlidir?

CNC üretiminde verimlilik elde etmek için yalnızca “otomat çeliği” kullanmak yeterli değildir. 11SMn30, 11SMn37 ve benzeri farklı kalitelerin kimyasal ve mekanik özellikleri birbirinden farklıdır. Üretilecek parçanın çalışma koşullarına göre doğru kalite belirlenmelidir.

Özellikle yüksek adetli üretimlerde malzeme kalitesi ile tezgâh parametrelerinin uyumlu olması; takım ömrü, yüzey kalitesi, üretim hızı ve parça toleranslarının korunması açısından önem taşır.

Birikim Metal olarak farklı üretim ihtiyaçlarına uygun çelik seçenekleri konusunda teknik bilgi ve malzeme tedarik desteği sağlıyoruz. Üretmek istediğiniz parçanın ölçülerini, kullanım alanını ve işleme yöntemini değerlendirerek uygun malzeme seçimi konusunda bilgi almak için bizimle iletişime geçebilirsiniz.

Doğru çelik kalitesi, doğru takım ve doğru CNC parametreleri bir araya geldiğinde hem üretim süreci daha verimli hale gelir hem de elde edilen parçaların kalite standardı daha istikrarlı şekilde korunabilir.

BLOG


Devamını oku …Otomat Çeliği CNC İşlemede Neden Tercih Edilir?

  • İzlenme: 248