Otomat Çeliği Seçiminde 7 Önemli Kriter
Otomat Çeliği
Seçiminde 7 Önemli Kriter
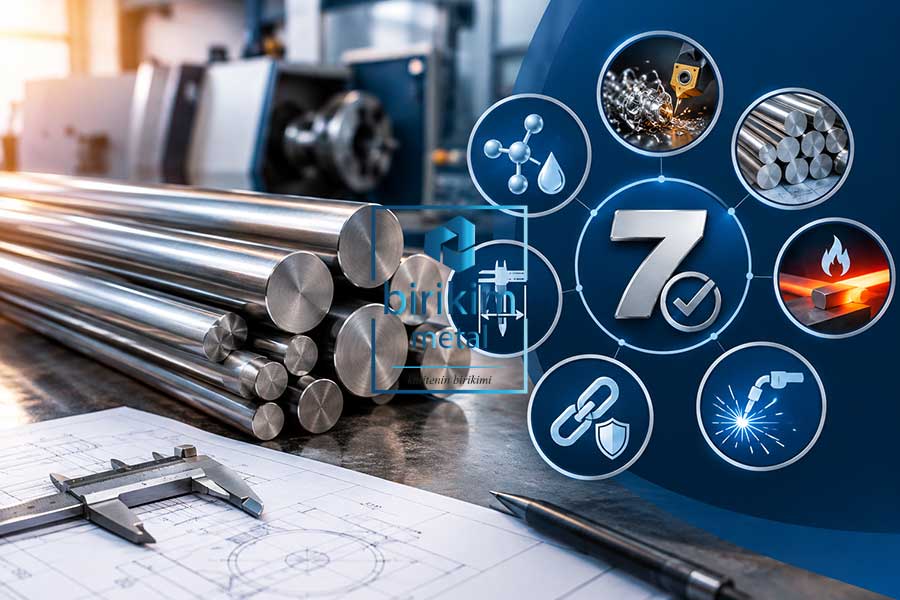
Üretimde doğru malzeme seçimi, hem ürün kalitesini hem de işletme maliyetlerini doğrudan etkiler. Otomat Çeliği seçerken işlenebilirlik, kimyasal bileşim ve mekanik özellikler gibi ayrıntıları değerlendirmek gerekir. Bu rehberde, Otomat Çeliği Seçiminde 7 Önemli Kriter üzerinden ilerleyerek üretim ihtiyaçlarınıza uygun kaliteyi belirlemenize yardımcı olacak temel noktaları ele alıyoruz.
Otomat Çeliğinin Kimyasal Bileşimi ve Kalitesi
Otomat Çeliğinin Kimyasal Bileşimi ve Kalitesi, malzemenin üretim sürecindeki davranışını belirleyen başlıca unsurlar arasında yer alır. Doğru kaliteyi seçmek için yalnızca çeliğin adına değil, kimyasal analizine, teknik standartlarına ve kullanım amacına da bakılmalıdır.
1. İşlenebilirlik (Talaş Kaldırma Kabiliyeti)
Otomat çeliği, özellikle torna ve otomatik işleme tezgâhlarında yüksek üretim verimliliği sağlamak amacıyla tercih edilir. Malzemenin işlenebilirliği; kesici takım ömrünü, talaş oluşumunu, yüzey kalitesini ve üretim hızını etkiler.
Kolay talaş kıran bir çelik, seri üretimde duruş sürelerinin azaltılmasına yardımcı olabilir. Bununla birlikte en yüksek işlenebilirlik her zaman en doğru tercih anlamına gelmez. Üretilecek parçanın hassasiyeti, çalışma koşulları ve son kullanım amacı da dikkate alınmalıdır.
Örneğin küçük bağlantı elemanları, pimler ve hassas tornalanmış parçalar için seçilen kaliteyle yüksek mekanik dayanım gerektiren parçalar için tercih edilen kalite aynı olmayabilir. Bu nedenle malzeme seçimi yapılırken üretim yönteminin yanı sıra parçanın teknik çizimi de incelenmelidir.
2. Kimyasal Bileşim (Kükürt, Fosfor ve Karbon Oranları)
Çeliğin kimyasal bileşimi, işlenebilirlikten dayanım özelliklerine kadar birçok performans kriterini etkiler. Kükürt, fosfor ve karbon oranlarının doğru değerlendirilmesi, üretim sürecinde beklenen sonuçların alınması açısından önemlidir.
-
Kükürt (%0,15–%0,40): Bazı otomat çeliklerinde talaş kırılmasını kolaylaştırmak ve işlenebilirliği artırmak amacıyla belirli oranlarda bulunur. Ancak yüksek kükürt içeriği, bazı uygulamalarda süneklik ve kaynak performansını olumsuz etkileyebilir.
-
Fosfor (%0,07–%0,10): Çeliğin dayanımını ve işleme davranışını etkileyebilir. Bununla birlikte aşırı veya uygulamaya uygun olmayan oranlar, tokluk ve şekillendirme performansı açısından sorun oluşturabilir.
-
Karbon (%0,07–%0,60): Çeliğin sertliği, dayanımı ve ısıl işlem davranışı üzerinde belirleyicidir. Karbon oranı yükseldikçe sertlik ve dayanım artabilir; ancak süneklik ve işlenebilirlik üzerinde farklı etkiler ortaya çıkabilir.
Bu değerler genel değerlendirme örnekleridir; bütün otomat çeliği kaliteleri için geçerli değildir. Gerçek kimyasal bileşim, seçilen kalite standardına ve üreticinin malzeme sertifikasına göre kontrol edilmelidir.
3. Kurşun (Pb) İlaveli veya Kurşunsuz Tercihi
Otomat çeliği seçiminde kurşunlu ve kurşunsuz seçenekler arasında karar vermek, üretim performansı kadar çevresel ve iş sağlığı gereklilikleri açısından da önemlidir.
-
Kurşunlu çelikler (ör. 1.0718): Uygun işleme koşullarında talaş oluşumunu ve kesici takım performansını iyileştirebilir.
-
Kurşunsuz çelikler (ör. 1.0715): Kurşun kullanımının sınırlandırılması gereken uygulamalarda veya müşteri şartnamelerinin kurşunsuz malzeme gerektirdiği durumlarda değerlendirilebilir.
Kurşunsuz alternatiflerde de yüksek işlenebilirlik elde etmek mümkündür; ancak sonuç kullanılan kaliteye, tezgâha ve kesme parametrelerine bağlıdır. Otomotiv, elektrik-elektronik ve hassas parça üretiminde malzemenin ilgili mevzuata ve müşteri şartlarına uygunluğu ayrıca doğrulanmalıdır.
4. Isıl İşlem ve Yüzey Sertleştirme İhtiyacı
Üretilecek parçanın aşınmaya, sürtünmeye veya belirli mekanik yüklere dayanması gerekiyorsa ısıl işlem ihtiyacı daha malzeme seçimi aşamasında değerlendirilmelidir.
Otomat çeliklerinin tamamı aynı ısıl işlem kabiliyetine sahip değildir. Bazı kaliteler belirli yüzey işlemlerine uygunken bazıları için farklı bir çelik grubunun seçilmesi daha doğru olabilir. Özellikle yüzey sertleştirme, sertlik ve çekirdek dayanımı gerektiren parçalarda malzemenin kimyasal yapısı ve işlem sonrası özellikleri birlikte ele alınmalıdır.
Burada önemli olan, yalnızca sert bir yüzey elde etmek değil, parçanın çalışma koşullarında boyutsal kararlılığını ve işlevini korumasıdır. Gerekli durumlarda malzeme üreticisinin teknik verileri ve ısıl işlem uzmanının değerlendirmesi dikkate alınmalıdır.
5. Kaynak Edilebilirlik ve Sıcak Şekillendirme Durumu
Her otomat çeliği, kaynak veya sıcak şekillendirme uygulamaları için uygun değildir. İşlenebilirliği artırmak amacıyla kullanılan bazı kimyasal özellikler, kaynak sırasında çatlama riskini veya işlem güçlüklerini artırabilir.
Bu nedenle parça tasarımında kaynaklı birleştirme, dövme ya da sıcak şekillendirme bulunuyorsa ilgili üretim adımları önceden belirlenmelidir. Kaynak gerektiren uygulamalarda malzemenin karbon eşdeğeri, kimyasal bileşimi ve önerilen kaynak prosedürü incelenmelidir.
Özellikle seri üretimde, başlangıçta doğru kaliteyi seçmek sonradan ortaya çıkabilecek yeniden işleme, parça kaybı ve zaman maliyetlerini azaltmaya yardımcı olur.
6. Mekanik Mukavemet ve Süneklik Dengesi
Bir parçanın yalnızca kolay işlenmesi yeterli değildir; kullanım sırasında karşılaşacağı yükleri de güvenli biçimde taşıması gerekir. Çekme dayanımı, akma dayanımı, sertlik ve süneklik gibi özellikler bu noktada önem kazanır.
Örneğin düşük yük altında çalışan hassas bir burç ile sürekli mekanik gerilime maruz kalan bir bağlantı parçasının ihtiyaçları farklıdır. İlk uygulamada işlenebilirlik ön planda olabilirken diğerinde dayanım ve yorulma performansı daha belirleyici olabilir.
Malzeme seçimi yapılırken teknik resimde belirtilen mekanik değerler kontrol edilmeli, gerekli durumlarda test sonuçları ve malzeme sertifikası incelenmelidir. Böylece üretim kolaylığı ile kullanım güvenilirliği arasında uygun bir denge kurulabilir.
7. Ölçü, Tolerans ve Standartlara Uygunluk
Otomat çeliğinin çapı, boyu, doğruluğu ve yüzey durumu da seçim sürecinin önemli parçalarıdır. Özellikle CNC torna ve otomatik besleme sistemlerinde kullanılan çubukların ölçü toleransları, üretim kararlılığını doğrudan etkileyebilir.
Sipariş öncesinde gerekli çap ve boy ölçüleri, tolerans sınıfı, yüzey kalitesi ve malzeme standardı netleştirilmelidir. Ayrıca tedarikçinin sağlayabileceği stok ölçüleri ve malzeme sertifikaları kontrol edilmelidir.
Standartlara uygun ve izlenebilir malzeme kullanımı, kalite kontrol süreçlerini kolaylaştırırken üretimde oluşabilecek uyumsuzlukların da önüne geçebilir.
BLOG
Devamını oku …Otomat Çeliği Seçiminde 7 Önemli Kriter
- İzlenme: 96